

双头称重灌装机怎么调?调试步骤与精度校准
2026-11-19 15:20:41
admin
0
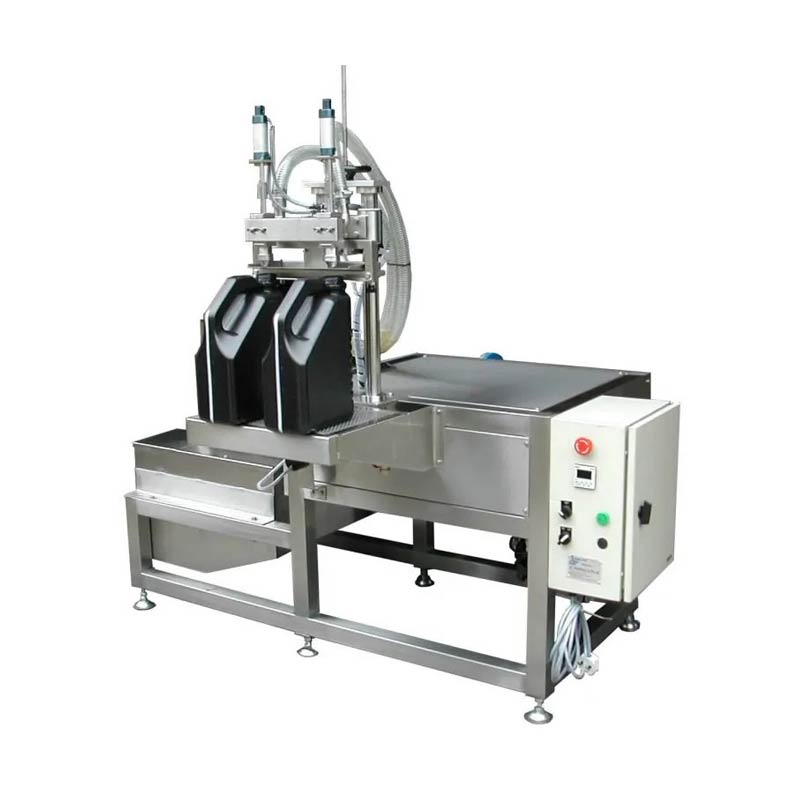
双头称重灌装机常用于涂料、润滑油、清洗剂、树脂、农化制剂、食用油、日化液体等物料的定量灌装。相比单头设备,双头机型在产能和占地平衡上更有优势,但也对称重系统稳定性、双头同步性和参数匹配度提出了更高要求。设备调试是否到位,直接影响称重精度、滴漏控制和生产节拍。
不同品牌仪表、PLC和称重模块的参数名称可能略有差异,现场调试应以设备说明书和厂家培训为准。以下为通用调试流程与精度校准方法,供操作人员参考。
调试前检查准备工作
1、检查机械安装状态。确认设备放置平稳,秤台、输送线、灌装枪、升降机构、接液盘和防护装置安装牢固,传感器无外力拉扯或卡阻。
2、确认电源与接地。检查电源线、控制柜、急停按钮和接地保护是否正常。称重仪表和传感器对电气干扰较敏感,接地不良可能导致数值跳动。
3、检查气源压力。若设备带气动升降、气动阀门或气动压盖,应确认压缩空气已接通,压力稳定,常见气源压力范围约为0.4—0.6MPa,具体以设备铭牌和说明书为准。
4、检查管路与密封。确认进料管、出料管、灌装枪、三通阀、回吸装置和接液盘连接可靠,无漏液、漏气或堵塞。更换物料后应排尽管路空气,避免流量波动。
5、检查称重系统。确认秤台无杂物,传感器接线牢固,称重仪表显示稳定。空秤状态下应能正常回零;若数值持续漂移,需检查秤体是否受振动、软连接是否拉扯或传感器是否受潮。
6、检查双头一致性。观察两个灌装枪高度、对中位置、阀门开度和回吸状态是否一致。若两枪安装高度或管路阻力差异较大,容易出现两桶重量不一致。
7、确认安全条件。操作人员应穿戴防护用品,易燃物料环境需确认防爆电气、静电接地和通风条件符合要求。调试阶段建议先使用手动模式,确认各动作正常后再切换自动。
称重零点校准操作
1、空秤清零。开机预热后,确保秤台上无容器、无工具、无物料,待仪表显示稳定后执行零点校准。若设备为双秤台,应分别对A秤和B秤进行零点校准。
2、砝码校准。使用符合量程的标准砝码进行标定,砝码重量一般建议接近常用灌装重量或传感器量程的20%—80%。将砝码平稳放置在秤台中心,输入标准重量值后完成增益校准。
3、复核校准结果。取下砝码后确认仪表是否回零,再次放上砝码检查显示值是否与标准值一致。若偏差较大,应重复校准;若反复校准仍不稳定,需检查传感器、接线盒、接地和秤体安装。
4、检查偏载影响。可在秤台不同位置轻放砝码,观察显示值是否一致。若偏载误差明显,应检查秤台水平、传感器受力均匀性和限位装置是否干涉。
5、建立校准记录。建议记录校准日期、砝码重量、零点值和校准后误差,便于后续追溯。日常生产中可定期用标准砝码或标准桶复核称重精度。
快慢灌参数与双头同步调试
1、设置目标重量。根据容器规格输入目标净重或毛重。若采用净重模式,需确认空桶去皮功能正常;若采用毛重模式,需确认皮重输入准确。
2、设置快慢灌切换点。称重式灌装通常采用分段控制:先快速灌装提高效率,接近目标重量时切换为慢速补灌。快慢灌切换点一般设置在距离目标重量一定提前量处,具体数值需根据物料粘度、流速和管路压力调整。
3、设置落差补偿。阀门关闭后,管路中仍会有少量物料落入桶内,这部分重量称为落差或自由落料。若灌装后普遍偏轻,可适当调整提前量或补偿值;若普遍偏重,应减小补偿或提前切换慢灌。
4、调整灌装枪与节流阀。灌装枪高度应与桶口对中,避免物料飞溅或冲击秤台。双头机型可通过各头节流阀或流量阀分别调节出料速度,使两枪流量尽量一致。
5、调试双头同步性。先用同一规格空桶分别测试A头和B头,记录实际灌装重量。若两桶重量差异明显,应优先检查两枪阀门开度、管路阻力、回吸效果和称重仪表零点,再微调补偿参数。
6、验证连续稳定性。连续灌装10—20桶,观察重量分布是否集中。若单桶误差较小但连续波动明显,应检查供料压力、物料温度、起泡情况和秤台振动。
灌装误差排查与微调技巧
1、整体偏重。常见原因包括落差补偿偏大、慢灌切换过晚、阀门关闭延迟、回吸不足或桶口挂料后滴落。可先减小落差补偿,提前切换慢灌,并检查灌装枪回吸和防滴漏功能。
2、整体偏轻。常见原因包括落差补偿偏小、慢灌切换过早、供料压力不足、管路进气或过滤器堵塞。可适当增大补偿值,检查进料泵、过滤器和管路排气情况。
3、两桶重量不一致。优先检查两枪节流阀开度、灌装枪高度、密封圈磨损、阀门响应和秤台零点。若机械状态一致,再分别调整A/B头补偿参数,不建议只靠补偿掩盖机械差异。
4、重量忽高忽低。多与供料压力波动、物料起泡、秤台受振动、皮重不稳定或电气干扰有关。应检查气源稳定性、料位高度、秤台基础、接地屏蔽和附近大功率设备。
5、滴漏或挂料。可检查灌装枪密封件、回吸时间、回吸力度和阀芯清洁度。对低粘度物料,回吸过快可能吸入空气;对高粘度物料,回吸不足容易挂料。
6、更换物料后重新调试。物料粘度、密度、温度和起泡性变化都会影响灌装精度。切换配方时应重新确认目标重量、快慢灌切换点、落差补偿和回吸参数,并保存对应配方。
7、建立调试记录。建议记录每批物料的目标重量、实际误差、快慢灌切换点、补偿值、回吸时间和异常现象。这样既能提高后续换产效率,也能为质量追溯和售后维护提供依据。
规范调试双头称重灌装机,应遵循“先机械、后电气;先校秤、后参数;先单头、后双头;先手动、后自动”的原则。现场若出现反复漂移、传感器异常或防爆电气故障,应及时停机并联系设备厂家处理,避免带病运行影响精度和安全。


