

全自动化工灌装机:从单机运行到无人化车间的系统进化
在化工行业的智能化转型浪潮中,很多企业花重金买了一台标称速度极快的全自动化工灌装机,但回到车间却发现:前端理瓶机跟不上,后端旋盖机频繁卡顿,整条产线走走停停。最终,所谓的“全自动”变成了“半自动”,依然需要几个工人守在关键节点上拿扳手调机器。
真正的全自动,绝不是一台孤立的打水机器,而是一套高度协同的物理与数据系统。当我们将目光从单台设备的参数,转移到整个车间的运转逻辑时,会发现一台优秀的全自动化工灌装机,其核心价值体现在四个深层次的系统进化上。
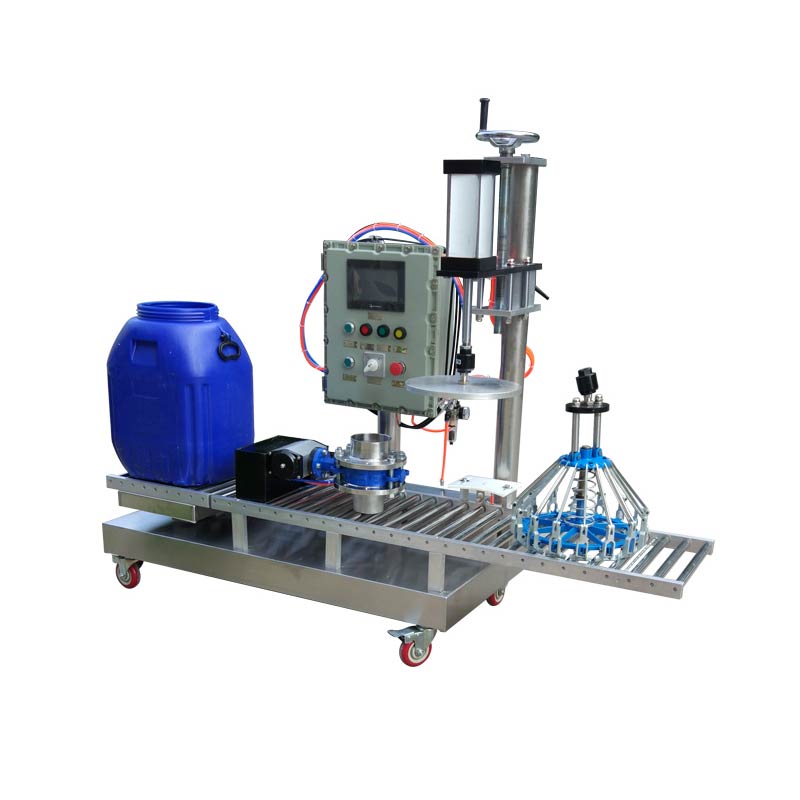
系统协同:打破木桶效应,让整线节拍真正“流”起来
化工车间最怕的就是“肠梗阻”。全自动灌装线的效率永远受制于最慢的那个环节。如果灌装机能跑6000瓶/小时,但贴标机极限只有4000,那整条线的实际产能就是4000。更致命的是,如果设备之间缺乏缓冲,一台机器的微小停顿都会引发整线的连锁停机。因此,高水平的全自动化工灌装机必须配合无动力缓冲平台和星轮同步技术,让物料在灌装、旋盖、贴标之间平滑过渡。这不仅是机械的拼接,更是对整线流体动力学的精准把控。
数据孪生:对接MES系统,让生产数据不再是“黑盒”
传统车间的生产数据,全凭下班后人工填写的纸质报表,滞后且容易出错。全自动设备的介入,本质上是在车间铺设了一张“神经末梢网”。现代全自动化工灌装机标配高性能PLC,支持标准的以太网或Modbus通讯协议。它能够实时将每一批次的灌装重量、生产节拍、设备故障代码、甚至防爆电机的运行温度上传至工厂的MES系统。当管理者在办公室大屏上看到数据时,不仅是看到了产量,更是看到了每一桶化学品的全生命周期追溯记录,这才是数字化工厂的基石。
极限工况:在防腐防爆的生死线之上,追求极致的稼动率
化工生产具有高危属性,全自动化意味着更多电气元件的介入(伺服电机、传感光栅、复杂的控制柜)。在易燃易爆或强腐蚀环境下,如何保证这些精密元件不死机?这就要求全自动化工灌装机必须具备国家级整机防爆认证,从正压隔离电控柜到管路全无缝无死角设计,所有材质必须按物料MSDS严格定制(如316L+PTFE组合)。只有在绝对安全、防腐的底层逻辑上,设备的综合稼动率(OEE)才有意义。否则,哪怕停顿一秒钟去处理安全隐患,造成的损失都是巨大的。
柔性重构:从“巨无霸专线”到“一键换产的智能体”
过去,自动化专线往往是为单一产品量身定制的“巨无霸”,换个配方或瓶型就得大动干戈。在如今多品种、小批量的化工市场,全自动设备必须具备高度的柔性化。通过触摸屏上的“配方记忆”功能,一键调用不同物料的灌装量与流速,伺服系统自动完成机械调整。配合CIP(就地清洗)系统,不用人工拆卸管路就能完成内部的高温循环清洗。这种柔性化换产能力,让全自动化设备彻底告别了笨重,变得极其敏捷。
寻找懂“系统”的造线人
采购全自动化工灌装机,买的不是一台孤立的机器,而是一套包含了防爆防腐工艺、流体力学控制、数据通讯接口的复杂系统工程。在考察供应商时,请务必看看他们是否具备整线集成的能力,是否懂你们车间的MES系统对接逻辑。只有那些能把设备变成“智慧节点”的厂家,才能真正帮你打造出一个无人化、数据化、安全合规的现代化化工车间。


