

买设备还是建系统?关于“自动灌装设备”升级的四个深度思考
在制造业加速向智能化转型的今天,引入自动灌装设备已经不是一道“做不做”的选择题,而是一道“怎么选”的必答题。
然而,在实际的投产调研中,我们常看到一种尴尬的局面:工厂花重金买了一台性能彪悍的全自动灌装机,但到了车间,前端的理瓶机跟不上速度,后端的旋盖机频繁卡顿,整条线走走停停,综合效率(OEE)极低。
这背后的根本原因在于:决策者往往把自动灌装看作是一次“硬件采购”,而忽略了它本质上是一项“系统工程”。跳出单机参数的局限,企业需要从以下四个维度建立全局观。
一、 物料逻辑:从“单点匹配”到“全域兼容”
市面上的自动灌装设备品类繁多,本质上是为不同物理状态的物料量身定制的。
液体类:低粘度看流量计,高粘度看转子泵或活塞。
膏体类:追求无死角挤压与防拉丝。
粉体类:讲究螺杆计量与除尘。
如果工厂未来有扩品类的计划(比如从只灌纯水,增加到灌果汁或洗洁精),那么在初选设备时,就不能只买一台只能应对单一物料的“死机器”,而应考虑设备的跨物料兼容性(如更换伺服计量头、调整灌装流速等),为未来的产品线扩充留出空间。
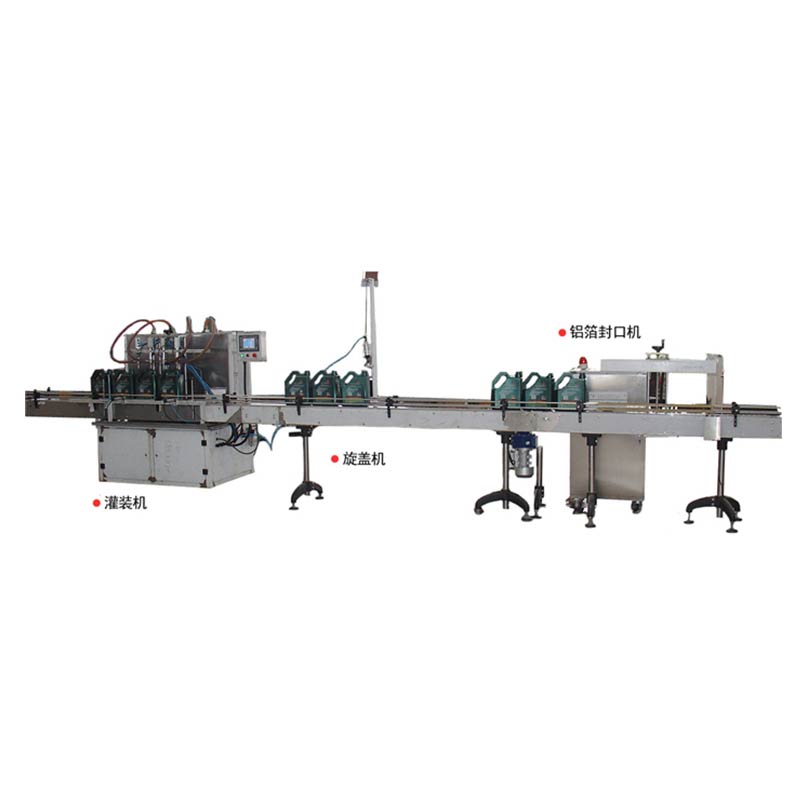
二、 系统逻辑:警惕“木桶效应”的短板
自动灌装设备从来不是孤立运行的。一条完整的流水线包含理瓶、灌装、封口、贴标、喷码和装箱。
节拍匹配:一台标称产能 6000瓶/小时 的灌装机,如果配套的贴标机只能跑 4000瓶/小时,那整条线的产能就是4000。
缓冲设计:优秀的自动化设计,会在灌装和封口之间设置“缓冲平台”或“无动力轨道”。这样即使后段机器短暂停机,前段设备依然能跑一段时间,避免“一停全停”的连锁反应。
三、 运营逻辑:隐性成本往往高于采购成本
很多老板在预算审批时只看设备报价,却忽略了后期的运营成本。
换产成本:你们的工厂是单一产品大批量,还是多品种小批量?如果是后者,自动灌装设备必须具备“配方记忆”和“一键切换”功能。如果每次换产都要工人拿着扳手调半天机械结构,每停产一天都是巨大损失。
清洗成本:设备是否支持 CIP 就地清洗?管路有没有卫生死角?这直接决定了车间的环保压力和日常人工维护成本。
四、 演进逻辑:为未来的“数字化工厂”预留接口
工业4.0不是一蹴而就的。今天你们可能只是上了自动化,明天可能就需要接入 MES(制造执行系统)来进行数据追溯。
采购时,一定要问厂家一个问题:“这台设备的控制柜是否支持标准的通讯协议(如 Modbus、OPC UA)?” 看似不起眼的数据接口,决定了未来工厂能否实现实时产量监控、设备故障预警和能耗分析。买一台随时可以“联网”的自动灌装设备,就是在为工厂的未来买“保险”。
结语
选购自动灌装设备,是一场考验企业顶层设计的战略决策。不要被样册上华丽的参数蒙蔽,也不要陷入“越贵越好”的误区。梳理清楚自身的物料矩阵、产能规划、换产频率和数字化愿景,寻找一家能够提供从前期方案规划、整线联动调试,到后期售后维保的全生命周期服务商,才是实现车间真正“自动化”的正确路径。
-
10L灌装机 纯丙乳液灌装机,手动灌装机[2025-01-14]
-
30公斤阀口袋包装机,粉剂包装机_专业研发生产全自动包装机[2024-12-20]
-
木质纤维包装机,六头包装机[2026-03-26]
-
可换枪式灌装机_30千克环氧树脂灌装机[2025-10-14]
-
油性涂料灌装机_称重配料灌装机[2026-04-17]
-
多彩漆灌装机 1000kg灌装机 专业研发生产全自动灌装机[2025-01-02]
-
纯丙乳液灌装机_25L灌装机_全自动灌装生产线灌装机设备[2025-08-25]
-
1000公斤吨桶灌装机_尿素水灌装机_未来发展趋势[2025-06-17]
-
新厂建线必看:自动液体灌装机从选购到落地的避坑手记[2026-11-17]


